Prototipagem rápida: o ciclo real de um protótipo 3D, volta por volta
Prototipagem rápida é um ciclo curto e repetido, não uma peça única: desenho ou ideia, modelo 3D, primeira impressão, teste de encaixe na situação real, ajuste no modelo, segunda impressão. Cada volta leva de um a três dias, e o ciclo normalmente fecha em duas ou três voltas. O valor não está na peça bonita que sai da máquina, está em descobrir o erro de geometria enquanto mudar custa uma noite de impressão, e não uma ferramenta usinada.
As seis etapas do ciclo
- Ponto de partida: esboço à mão, foto com medidas anotadas, desenho técnico ou arquivo CAD que você já tenha. Quanto melhor a referência, menos interpretação e menos volta.
- Modelo 3D: a geometria é construída com intenção de fabricação, não só com a forma. Onde a peça encaixa, onde ela apoia e onde ela sofre esforço são decididos aqui.
- Primeira impressão: a peça sai na orientação escolhida para o teste que importa naquela volta, e não na orientação mais rápida de imprimir.
- Teste de encaixe: a peça vai para o lugar real, junto do componente real. Bancada não substitui o conjunto montado.
- Ajuste: as medidas que travaram ou ficaram soltas voltam para o modelo. É normal a primeira peça errar em décimo de milímetro, esse é o objetivo dela.
- Segunda impressão: com a folga corrigida, a peça valida o conjunto. A partir daqui as voltas são refinamento, não correção de rumo.
Vale imprimir só o trecho crítico nas primeiras voltas. Se o que você precisa testar é um encaixe de 30 mm numa peça de 200 mm, imprimir apenas o encaixe transforma uma impressão de oito horas em uma de quarenta minutos, e você roda três tentativas de folga no mesmo dia. A peça inteira entra depois, quando a geometria crítica já está resolvida.
Tolerância e folga de encaixe em FDM
Impressão FDM não entrega a medida nominal do desenho. O bico deposita material com largura própria, o plástico encolhe ao esfriar e a primeira camada alarga um pouco contra a mesa. O efeito prático é constante: furo sai menor que o desenho e pino sai maior. Modelar furo e eixo com a mesma medida garante peça travada.
- Encaixe deslizante, peça que entra e sai com a mão: 0,2 mm a 0,3 mm de folga no diâmetro ou na largura.
- Encaixe justo, que fica firme mas ainda desmonta: 0,1 mm a 0,15 mm.
- Encaixe por pressão, para não sair mais: medida nominal ou interferência leve, contando com a deformação do plástico.
- Furo para parafuso passante: some 0,3 mm ao diâmetro nominal e confira, porque a rosca não perdoa furo apertado.
- Base da peça: chanfro de 0,5 mm na primeira camada compensa o alargamento e evita a rebarba que atrapalha o assento.
Esses números são ponto de partida, não constante física. Material, bico, temperatura e calibração da máquina mudam o resultado. Por isso, em projeto com encaixe crítico, a primeira volta inclui um cupom de teste: uma peça pequena com a mesma geometria repetida em três folgas diferentes. Você testa as três no componente real, diz qual entrou do jeito certo e essa folga vira a medida do projeto.
A primeira peça não existe para dar certo. Ela existe para mostrar, em milímetro medido, o que o desenho ainda não sabia.
Orientação decide onde a peça quebra
Peça FDM é feita de camadas coladas uma sobre a outra. Dentro da camada o material é contínuo e forte. Entre camadas existe uma interface, e é sempre ali que a peça abre quando o esforço puxa no sentido de empilhamento. Um gancho impresso deitado aguenta bem; o mesmo gancho impresso em pé descola na primeira carga. Nada mudou no desenho, só a orientação na mesa. Na prática isso vira três decisões: deixar o esforço principal no plano das camadas, aumentar o número de paredes na região que sofre, que muda mais a resistência do que subir preenchimento, e evitar canto vivo onde a trinca começa. Em protótipo funcional que vai para teste de campo, a orientação entra no relatório junto com a peça, porque quem repetir a impressão depois precisa saber disso.
O que um protótipo em PLA prova
- Geometria e proporção: se a peça é do tamanho que você imaginou e se cabe onde precisa caber.
- Encaixe e montagem: se os componentes entram, se a sequência de montagem funciona e se sobra espaço para a mão e para a ferramenta.
- Interferência: se duas peças do conjunto ocupam o mesmo lugar, erro que o desenho na tela esconde com facilidade.
- Ergonomia e pegada: peso e acabamento mudam, mas volume e alcance de dedo já respondem em escala real.
- Comunicação: uma peça na mão fecha conversa com sócio, cliente e fornecedor mais rápido que qualquer render.
O que ele não prova
PLA é rígido e quebradiço, amolece com calor bem antes da maioria dos plásticos de engenharia e tem a interface de camada como ponto fraco. Uma peça injetada do mesmo desenho é feita de material homogêneo, sem camada, com parede uniforme e outra ductilidade. São dois objetos diferentes que por acaso têm a mesma forma. A conclusão errada acontece nas duas direções. Se o protótipo em PLA quebrou no teste, isso não condena o projeto, porque o injetado pode aguentar com folga. Se o protótipo aguentou, isso também não libera nada, porque a peça final tem os pontos fracos dela, como linha de solda e variação de espessura. Protótipo em PLA não responde resistência final, vida em fadiga, comportamento com calor nem tolerância de molde. Essas perguntas só o material de produção responde.
Quando trocar o material do protótipo
Quando o teste deixa de ser de forma e passa a ser de esforço, o material acompanha. PETG aguenta mais impacto e mais calor que PLA, ABS entra em peça que vive perto de motor ou sol, e TPU flexível simula vedação, pega emborrachada e trava que precisa dobrar. O guia de PLA, PETG, ABS e TPU compara os quatro caso a caso. Continua sendo protótipo, e a regra anterior vale igual: aproxima o comportamento, não reproduz a peça de produção.
Quanto custa cada volta
A parte cara do ciclo é a modelagem, porque é nela que a engenharia da peça acontece. Quem chega com arquivo CAD pronto paga só a impressão e as voltas ficam baratas. Quem chega com esboço paga a construção do modelo uma vez e, a partir daí, cada ajuste é revisão, não projeto novo. A modelagem com entrega digital parte de R$ 89, e a peça modelada e impressa aqui parte de R$ 155. Não existe pedido mínimo: uma unidade, testa, ajusta e imprime de novo é exatamente o uso esperado. O guia de quanto custa impressão 3D abre os fatores que mexem no valor. Se a dúvida ainda é se vale prototipar antes de fabricar, o post sobre protótipo de produto trata dessa decisão; aqui o assunto é o ciclo depois que ela já foi tomada. Se o protótipo é parte de um desenvolvimento maior, com peça que vai para ferramental ou para linha de produção, o caminho passa por impressão 3D industrial e pela modelagem 3D para impressão, onde o arquivo entregue já sai nos formatos que ferramentaria e fornecedor pedem.
Peças que já saíram do nosso laboratório
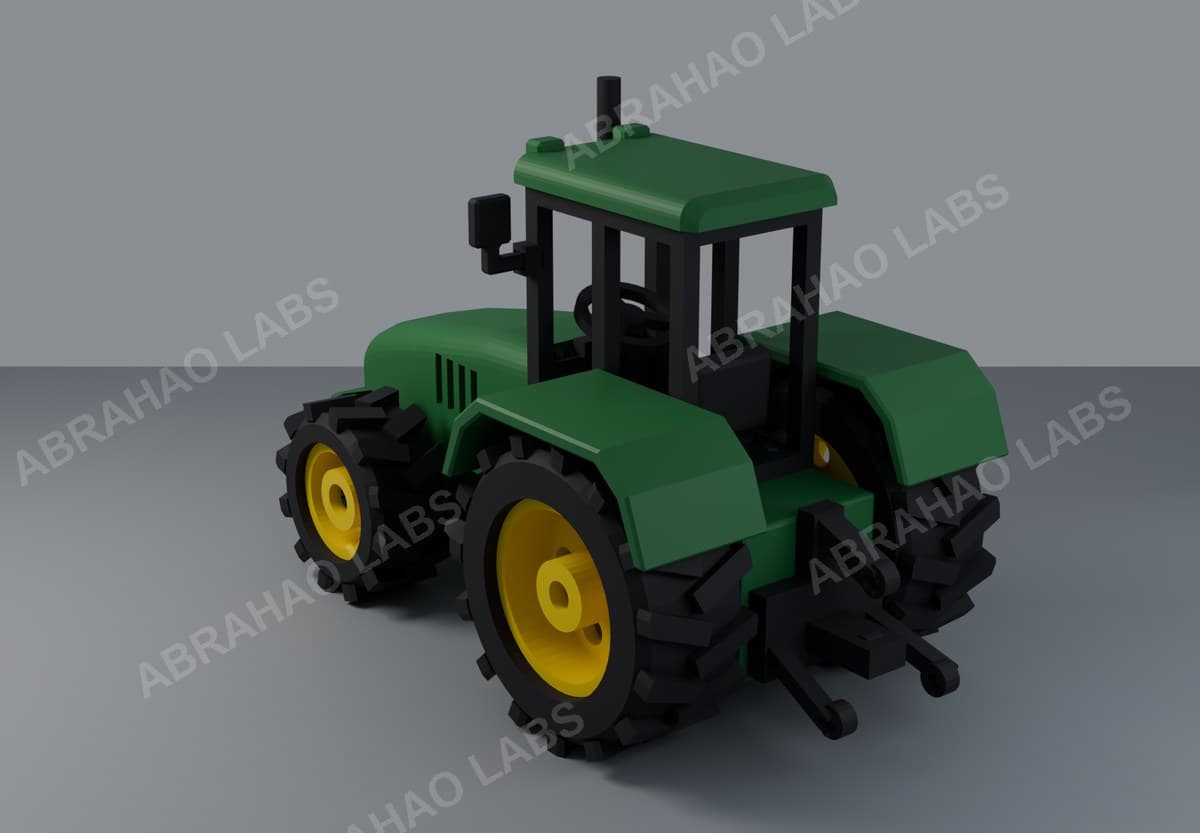
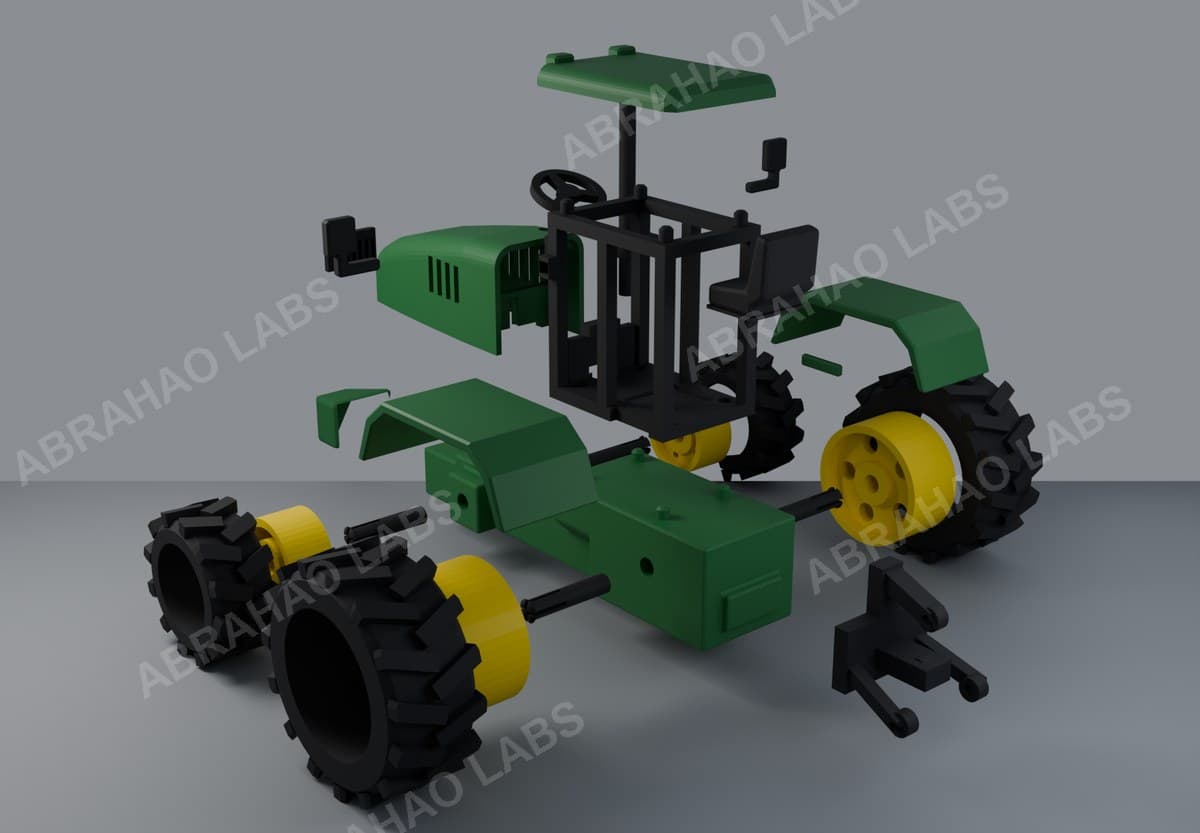
A Abrahao Labs imprime em 3D em Atibaia-SP há mais de dois anos e envia para todo o Brasil. As fotos abaixo são de trabalhos entregues, não de banco de imagem. Todo pedido passa por prévia 3D aprovada antes de imprimir.