PETG ou ABS para peça técnica: temperatura, impacto e o que muda no prazo
Resposta curta, antes do resto: para a maioria das peças técnicas de empresa, PETG resolve. Ele aguenta calor de ambiente real, encosta em água sem drama, entorta antes de quebrar e imprime com retração previsível. ABS passa na frente em dois casos apenas, calor acima do que o PETG segura e acabamento pintado, e cobra caro por isso, porque contrai muito ao esfriar e pede câmara fechada. PLA fica fora de qualquer peça que trabalhe: ele é ótimo para o que se olha, não para o que se usa. Aqui a impressão é FDM em máquina aberta, então o que sai da nossa mesa é PLA e PETG. Quando o seu caso realmente pede ABS ou ASA, isso vem escrito no orçamento em vez de material errado empurrado. O resto deste texto é o porquê de cada uma dessas frases, com o número que você precisa para decidir.
Temperatura: onde cada material começa a ceder
O número que importa não é a temperatura de impressão, é a temperatura em que o plástico começa a amolecer sob carga. O PLA cede por volta de 55 a 60 graus. O PETG segura até algo perto de 70 a 75 graus. O ABS só começa a incomodar acima de 95 graus. Isso parece abstrato até você medir o lugar onde a peça vai morar: painel de carro parado ao sol em Atibaia passa de 70 graus com facilidade, e o ar dentro do carro fechado fica na casa dos 50 a 60. Uma peça de PLA no painel entorta sozinha em uma tarde. A mesma peça em PETG sobrevive, e é por isso que a pergunta "qual material" começa sempre por "onde essa peça fica".
Impacto: quebrar em dois ou entortar e voltar
PLA é rígido e falha de forma frágil: bateu forte, partiu, e o pedaço quebrado é irrecuperável. PETG tem o comportamento oposto, ele deforma antes de romper, então um tranco forte deixa a peça torta em vez de em pedaços, o que em suporte, gancho e fixação é a diferença entre um susto e uma parada de linha. ABS fica no meio, aguenta impacto repetido melhor que PLA e tem mais rigidez que PETG, o que ajuda em peça que precisa manter a forma sob carga constante. Para peça que leva pancada de propósito, como protetor e batente, PETG é a escolha segura.
Sol, UV e o carro fechado
Calor e sol são dois problemas diferentes. O calor amolece, o ultravioleta degrada a superfície e deixa o plástico quebradiço com o tempo. ABS amarela e perde tenacidade em exposição direta prolongada. PLA perde forma pelo calor antes mesmo de o UV virar problema. PETG segura melhor os dois, mas também perde brilho depois de meses de sol pleno. Quando a peça vive o ano inteiro ao ar livre, existe um quarto material honesto de citar: ASA, que é o primo do ABS feito para exposição externa. Ele também exige câmara fechada, ou seja, não é o que sai daqui, mas saber o nome evita fechar uma peça que não passa do primeiro verão.
Água, umidade e produto de limpeza
PETG é essencialmente o mesmo polímero da garrafa PET, então contato com água é o terreno onde ele é mais confortável: não absorve, não incha e aguenta limpeza com água e sabão sem trincar. ABS também resiste bem à água, mas é sensível a solvente, e muito produto de limpeza industrial ataca a superfície. PLA em ambiente quente e úmido se degrada devagar, e em peça que passa por lavagem frequente isso aparece em meses. Peça que molha, peça que vai para a pia, peça em área externa coberta: PETG.
Acabamento: lixa, cola e pintura
Aqui o ABS ganha com folga. Ele lixa bem, aceita primer e tinta sem preparo exótico e responde a acabamento com solvente, que fecha as linhas de camada. É por isso que peça de vitrine pintada e maquete de apresentação costumam sair em ABS na indústria, mesmo quando o PETG bastaria do ponto de vista mecânico. PETG é o oposto: ele empasta a lixa, resiste à aderência de tinta e exige primer específico. Em PETG o caminho do acabamento é outro, cor direto no material em vez de pintura por cima, o que em peça funcional costuma ser suficiente e não descasca com o uso. PLA lixa razoavelmente e pinta bem, e continua sendo a melhor opção quando a peça é só para olhar.
Empenamento e o que isso faz com o prazo
ABS contrai bastante ao esfriar, cerca de duas a três vezes mais que PETG. Em peça pequena isso não aparece. Em peça grande e de base plana, aparece como canto descolado, trinca entre camadas e peça fora de esquadro. Controlar isso pede câmara fechada, cama bem preparada e corrida sem corrente de ar, e mesmo assim a taxa de refugo é maior. É exatamente por esse motivo que uma máquina aberta é território de PLA e PETG: não é preferência, é o que a física da contração permite entregar com prazo previsível. PETG imprime com retração previsível, sai na primeira tentativa na maioria dos casos e por isso tem prazo mais curto. Quando alguém promete ABS grande com prazo de PETG, o que está sendo vendido é a reimpressão que você ainda não viu.
Qual material para qual caso
- Peça interna, sem carga, só posiciona ou enfeita: PLA. Melhor acabamento, menor custo, prazo mais curto.
- Peça que pega sol ou vive dentro de carro fechado: PETG resolve. Exposição externa o ano inteiro, sem sombra, é caso de ASA.
- Peça que encosta em água, é lavada ou fica em área úmida: PETG, sem discussão.
- Peça que sofre impacto, tranco ou aperto repetido: PETG. Entorta em vez de partir, e isso salva a peça e o que está em volta.
- Peça perto de motor, estufa, escapamento ou qualquer fonte de calor acima de 70 graus: nem PLA nem PETG seguram, o requisito é ABS em máquina fechada.
- Peça que precisa ser lixada e pintada para parecer produto injetado: ABS pelo acabamento, e aí também vale avaliar se o volume não justifica outro processo.
Como isso entra no orçamento
O material muda o preço por dois caminhos, e nenhum deles é o custo da bobina. O primeiro é o tempo de máquina, que sobe com peça grande e com parede mais grossa. O segundo é o risco de reimpressão, que em PETG é baixo. A modelagem, que costuma ser o item mais caro do pedido, não muda com o material: ela parte de R$ 89 quando você leva só o arquivo e de R$ 155 com a peça modelada e impressa aqui. Ou seja, trocar de material depois que o desenho existe é barato. Escolher errado e descobrir na peça montada é que sai caro.
O que mandar para a gente decidir junto
Três informações resolvem quase todo caso: onde a peça fica, o que encosta nela e que esforço ela sofre. Com isso dá para indicar o material no próprio orçamento, e quando o caso é de fronteira, a saída prática é imprimir uma amostra do trecho crítico e deixar você testar na situação real antes de fechar o lote. Se o teste mostrar que PETG não segura, isso também é resposta, e vale mais que um lote inteiro entregue no material errado. É o mesmo caminho que usamos em peça de reposição e em protótipo de produto. Se a sua dúvida ainda é mais ampla, incluindo TPU flexível, o guia geral de filamentos cobre os quatro materiais de uma vez.
Peças que já saíram do nosso laboratório
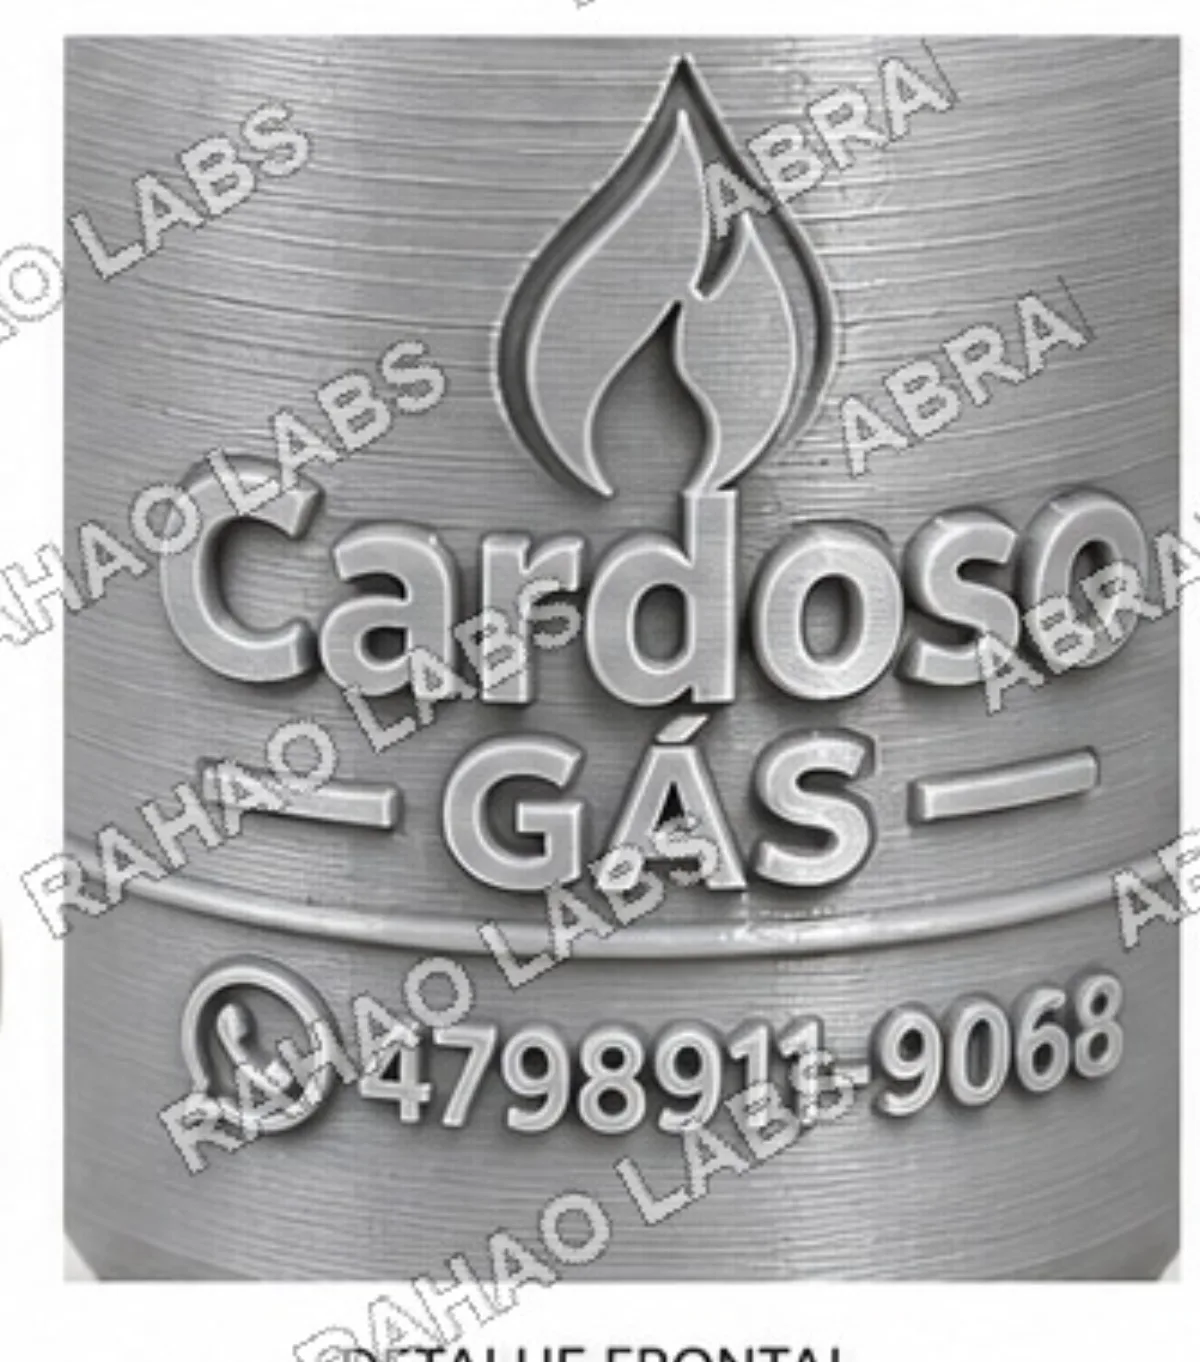
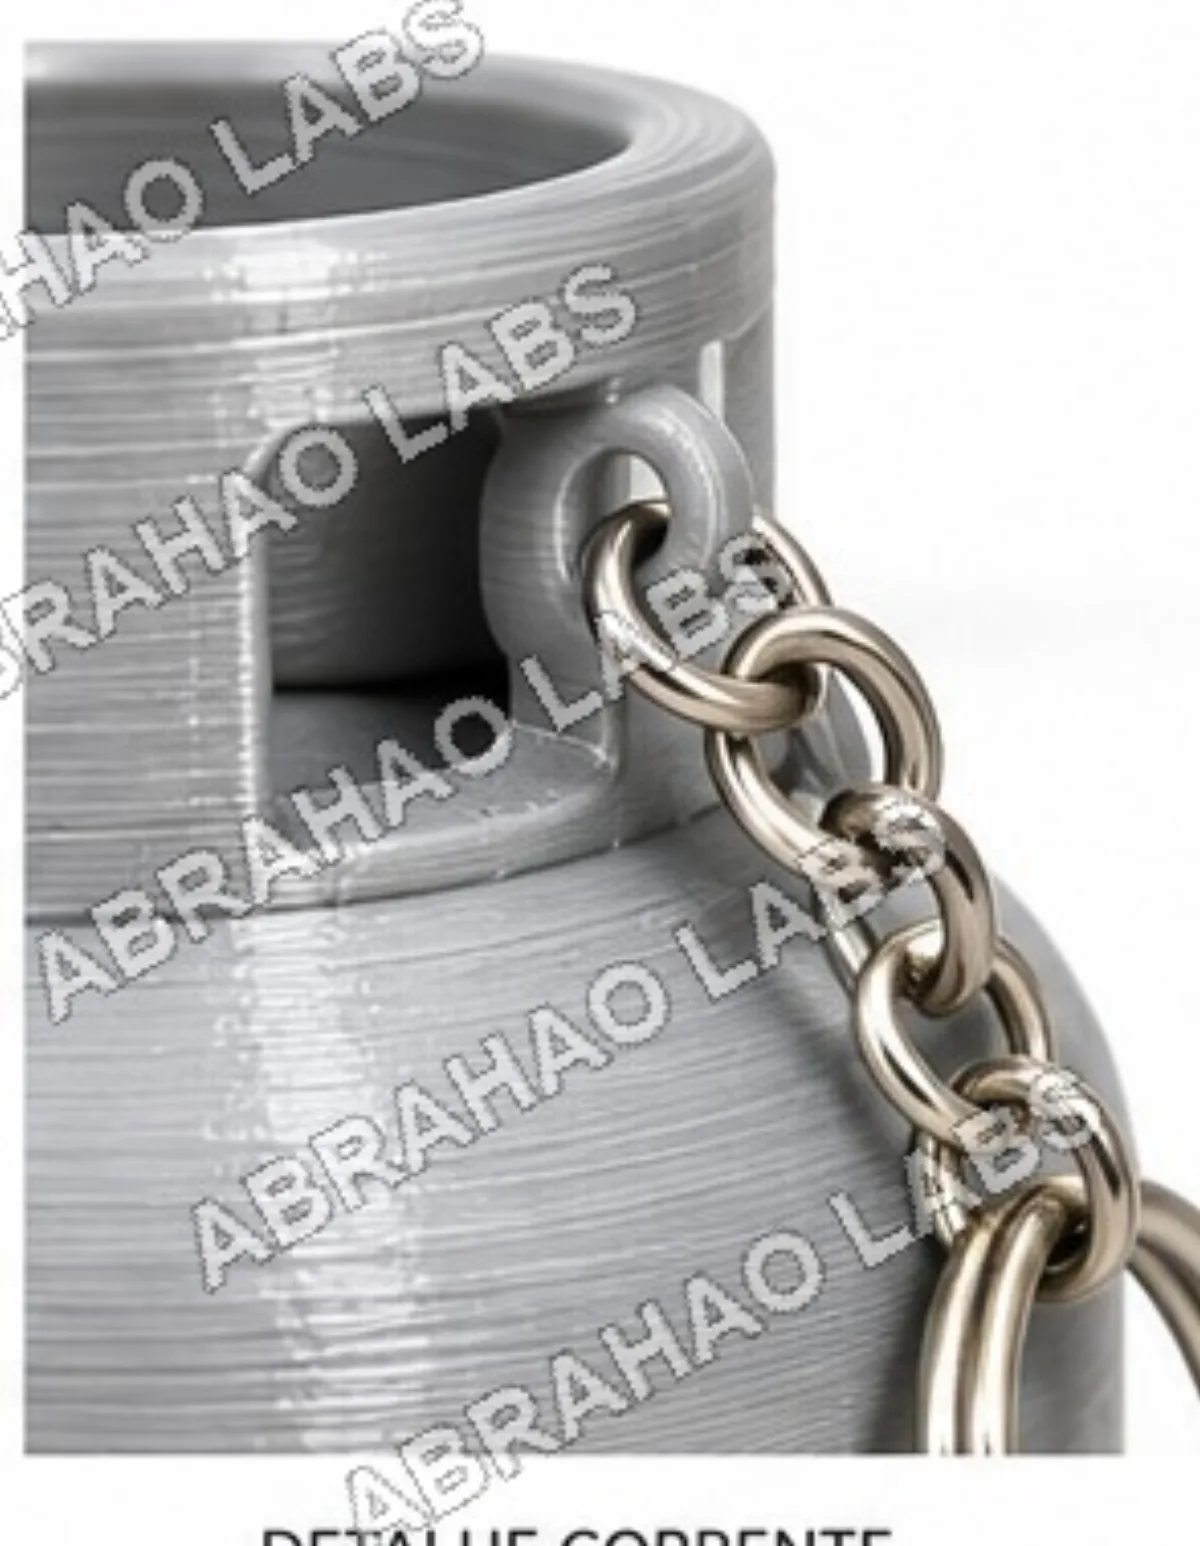
A Abrahao Labs imprime em 3D em Atibaia-SP há mais de dois anos e envia para todo o Brasil. As fotos abaixo são de trabalhos entregues, não de banco de imagem. Todo pedido passa por prévia 3D aprovada antes de imprimir.